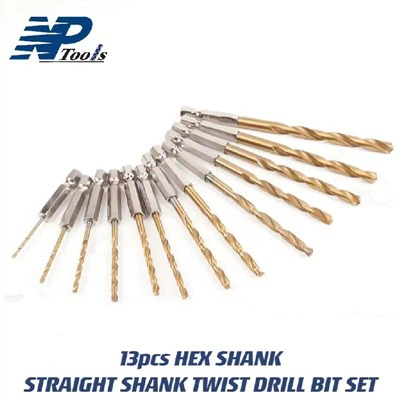
Спіральне свердло: Ознайомлення з основними характеристиками продукту
 Feb 28, 2026|
Спіральні свердла є найпоширенішим ріжучим інструментом для обробки отворів, відомим своєю універсальністю, точністю та можливістю адаптації до різних матеріалів і сценаріїв обробки. Їхня основна продуктивність визначається конструкцією конструкції, вибором матеріалу, геометричними параметрами та поверхневими покриттями з наступними детальними характеристиками:
1. Основний структурний дизайн
Стандартне спіральне свердло складається з трьох невід’ємних частин, кожна з яких виконує важливу функціональну роль під час буріння:
• Хвостовик: секція затиску та передачі потужності, розділена на прямий хвостовик (для свердел діаметром менше або дорівнює 12 мм, сумісний з ручними дрилями та легкими верстатами) і конічний хвостовик (конструкція конуса Морзе для свердел >12 мм, придатна для важкої-обробки зі стабільною передачею зусилля).
• Шийка: перехідна зона між хвостовиком і корпусом, яка виконує роль рельєфної канавки для шліфування та зони маркування для ключових характеристик (діаметр, матеріал, марка).
• Корпус (робоча секція): різальна та напрямна частина, включаючи дві ключові-секції:
◦ Ріжуча головка: має дві симетричні головні ріжучі кромки, зубило (для центрування), передні поверхні (спіральні поверхні для потоку стружки) і бокові поверхні (зменшення тертя при різанні).
◦ Направляюча секція: оснащена кромками для прямого свердління та невеликим звуженням назад (діаметр звужується до хвостовика) для мінімізації тертя об стінку отвору; він також служить резервом для повторного шліфування після зносу.
2. Критичні геометричні параметри
Точні-оброблені геометричні кути є основою продуктивності різання спіральним свердлом, оптимізованим для збалансування ефективності різання, міцності інструменту та якості отвору:
• Кут нахилу: включений кут двох основних ріжучих кромок (118 градусів ±2 градуси для стандартних свердел), ідеально підходить для більшості металевих матеріалів; 135 градусів для твердих металів (наприклад, загартована сталь) і 150 градусів для обробки отворів великого-діаметра. Менший кут зменшує осьову силу, тоді як більший кут підвищує міцність наконечника свердла.
• Кут спіралі: діапазон від 18 градусів до 38 градусів (28 градусів -32 градуси для універсального використання), кут між гвинтовою канавкою та віссю свердла. Більші кути покращують відведення стружки, але зменшують жорсткість; менші кути використовуються для мікросвердел для забезпечення стабільності конструкції.
• Кут зазору: змінюється вздовж ріжучої кромки (8 градусів -10 градусів на зовнішньому діаметрі для міцності кромки, 20 градусів -25 градусів біля краю долота для компенсації ефектів осьової подачі), мінімізуючи знос між боковою поверхнею та деталлю.
• Кут краю зубила: 50 градусів -55 градусів для стандартних свердел; більший кут скорочує край долота, зменшуючи осьову силу та покращуючи точність центрування.
3. Матеріал і варіанти покриття
Вибір матеріалу та покриття безпосередньо впливає на твердість свердла, зносостійкість, термостійкість і термін служби, адаптований до різних матеріалів заготовки:
Основні матеріали
• Високо{0}}швидкорізальна сталь (HSS): найпоширеніший матеріал із чудовою міцністю та термостійкістю (до 600 градусів), придатний для свердління вуглецевої сталі, алюмінію, пластику та дерева.
• Кобальтова -швидкорізальна сталь (HSS-Co): легована 5%-8% кобальту, має вищу твердість і термостійкість, ніж стандартна HSS, ідеальна для нержавіючої сталі, легованої сталі та чавуну.
• Твердий сплав: над-твердий матеріал (HV 1800-2000) із чудовою зносостійкістю, розроблений для загартованої сталі, титанового сплаву та інших високо{3}}твердих матеріалів (вимагає точних параметрів різання, щоб уникнути руйнування, спричиненого крихкістю).
• Вуглецева сталь: економічний варіант із хорошою міцністю, обмежений свердлінням деревини та МДФ (не підходить для високотемпературного різання металу-).
Захисні покриття
• TiN (нітрид титану): золотисте покриття, яке підвищує твердість поверхні в 2-3 рази та подовжує термін служби на 300%, підходить для звичайної обробки металу (не підлягає повторному шліфуванню).
• TiAlN/TiCN: удосконалені багатошарові-покриття з кращою стійкістю до високих-температур (до 800 градусів), ніж TiN, ідеальні для високошвидкісного-різання твердих сплавів і нержавіючої сталі.
4. Основні переваги продуктивності
• Універсальність: адаптується до різноманітних заготовок (метали, пластмаси, дерево, композити) і обробного обладнання (ручні дрилі, свердлильні преси, обробні центри з ЧПК) із діапазоном діаметрів від 0,25 мм до 80 мм для обробки мікро- та великих отворів.
• Ефективна евакуація стружки: гвинтові канавки забезпечують плавний потік стружки, запобігаючи засміченню, перегріву та поломці свердла під час високо-швидкісного різання.
• Економічна-ефективність: свердла з високоякісної сталі доступні та підлягають повторному шліфуванню; твердосплавні свердла забезпечують тривалий термін служби, зменшуючи витрати на зміну інструменту та заміну для масового виробництва.
• Точне свердління: симетричні ріжучі кромки та напрямні кромки забезпечують прямі круглі отвори з мінімальними відхиленнями розмірів і шорсткістю поверхні.
Спіральні свердла є незамінними у виробництві, будівництві та деревообробній промисловості, оскільки їхні характеристики постійно оптимізуються, щоб відповідати зростаючим вимогам до високо-точної та високо-ефективної сучасної обробки.